信息摘要:
如果你的实际用膜量远超合理参考值,说明裹膜作业中存在不必要的薄膜浪费。怎样充分发挥手用拉伸膜与机用拉伸膜的使用价值?不少打包人员都碰到过这种情况:忙活半天裹完一个托盘,转头发现一卷膜已经剩不了多少。心里不免疑惑:难道是我操作方式不对?绝大多数时候问题确实出…
如果你的实际用膜量远超合理参考值,说明裹膜作业中存在不必要的薄膜浪费。
怎样充分发挥手用拉伸膜与机用拉伸膜的使用价值?
不少打包人员都碰到过这种情况:
忙活半天裹完一个托盘,转头发现一卷膜已经剩不了多少。
心里不免疑惑:
难道是我操作方式不对?
绝大多数时候问题确实出在操作上,但并不是薄膜本身品质有问题,真正原因是拉伸膜使用方法不当。
本文分析托盘裹膜过程中薄膜浪费的常见诱因,同时给出简单可行的调整方案,帮你把手用膜、机用膜的利用率做到最优。
-
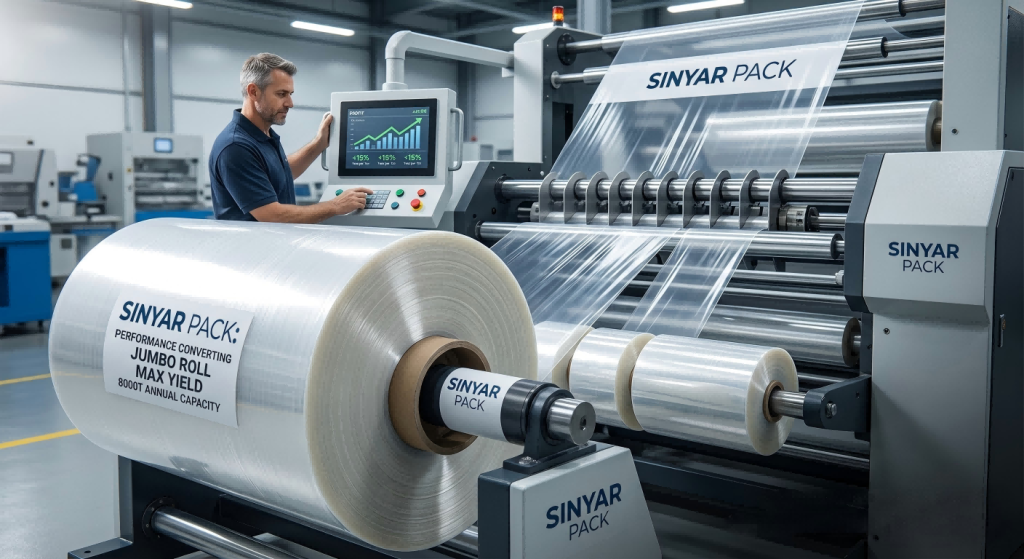
一卷 3 公斤手用拉伸膜,大约可打包 3 个托盘
-
一卷 15 公斤机用拉伸膜,大约可打包 14 个托盘
倘若你的实际耗膜量明显高于这个参考值,裹膜过程基本存在无效耗料。
好消息是:这类浪费大多不用更换薄膜产品,仅调整使用方法就能有效省膜。
手用拉伸膜如何提高利用率?
手工裹膜看似简单,细微操作失误就会造成大量耗材浪费。
把控缠绕角度
手工缠绕托盘时,缠绕角度带来的影响远超很多人的认知。
如果薄膜倾斜角度过大:
-
薄膜每绕一圈有效包覆面积变小
-
想要达到同等捆扎紧固效果,就要消耗更多薄膜
-
货物整体裹膜松紧受力不均匀
保持平稳规整的缠绕角度,才能让每一米薄膜都用来稳固货物,而非白白损耗。
边角尖锐货物匹配合适膜厚
不同货物工况不能一概而论。
如果托盘货品带有锋利边缘、硬质棱角:
-
偏薄的手用拉伸膜极易被划破
-
不得不返工重新缠绕
-
整体用膜量大幅上升
这种场景选用 25 微米及以上厚度的手用拉伸膜,可避免薄膜破损、反复补缠,最终反倒减少总耗膜量。
匹配货物工况选膜,是提升打包效率最简单的办法。
机用拉伸膜如何提高利用率?
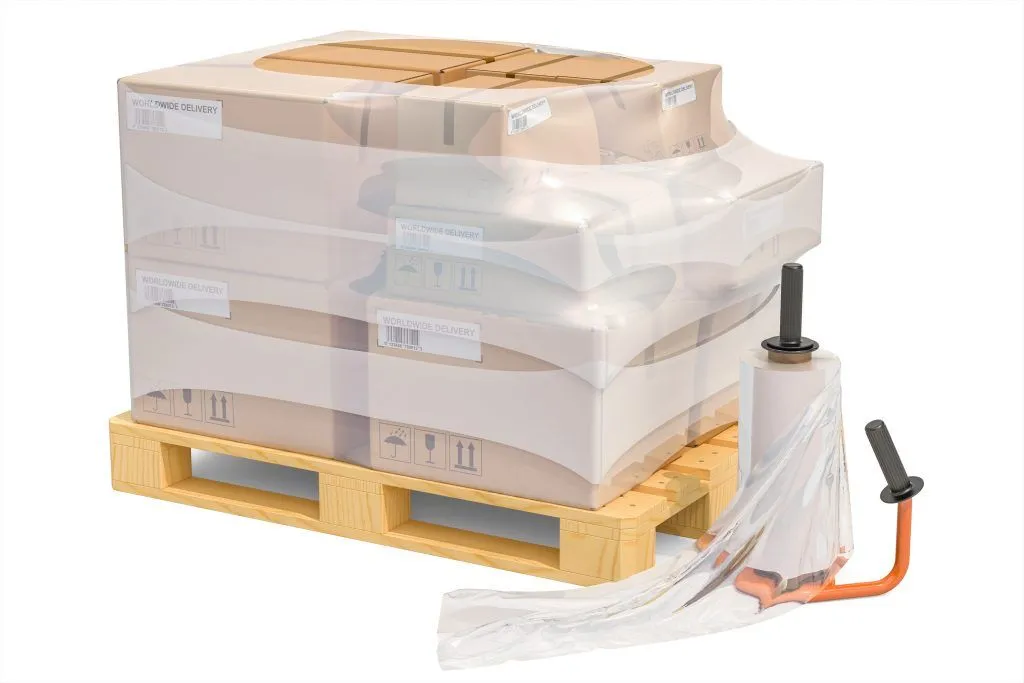
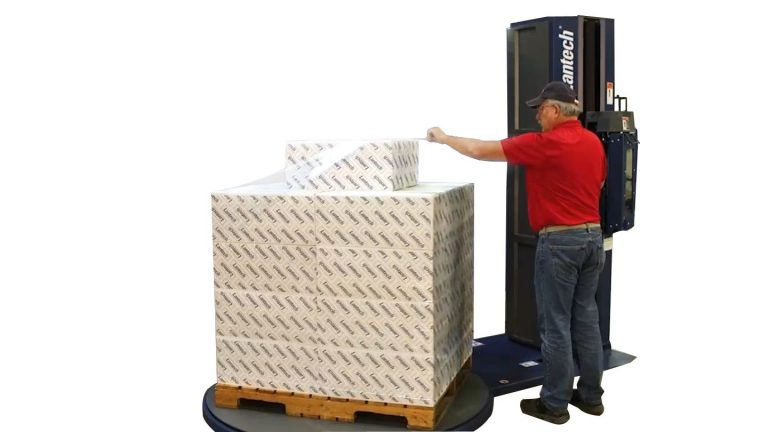
机用拉伸膜打包效率更高,但前提是薄膜规格与缠绕机相互匹配适配。
薄膜拉伸倍率要适配设备性能
最常见的错误:选用的机用膜拉伸倍率和缠绕机参数不匹配。
拉伸倍率不匹配会出现两种问题:
-
薄膜过度拉伸,捆扎夹持力不足
-
薄膜拉伸潜力没有发挥,无端消耗更多原料
选用拉伸性能和设备相契合的机用膜,既能打包稳固,又能优化用料成本。
正确设置预拉伸参数
即便薄膜选型合适,设备参数设置错误依旧会大打折扣。
调试托盘缠绕机时,重点关注三项设置:
-
拉伸过度,裹膜抱紧力不足
-
张力太小,打包松散不牢固
-
薄膜越用越多,货物稳定性却没有提升
精准校准设备参数,才能让薄膜发挥出厂设计的最佳性能。
高效省膜核心:不是用更少的膜,而是正确用膜
很多企业想单纯靠换更薄的薄膜来压缩成本,结果往往适得其反。
真正的降本增效来源于三点:
-
规范缠绕操作手法
-
根据工况合理选型薄膜
-
精准调试设备参数
三者匹配到位后,用膜量可控稳定,打包综合成本自然下降。
兴亚的初衷不只是售卖拉伸膜产品,更是帮助客户通过科学用膜提升整体收益。
减少薄膜浪费、提升打包效率、保障托盘货物稳固,最终实现包装成本下降,物流运转更加顺畅。
有时候小小的细节调整,就能带来极大的改善效果。
你是否也遇到过同类困扰?
拉伸膜实际使用效果受现场诸多因素影响。
如果你存在以下难题:
-
耗膜量莫名偏高
-
托盘打包牢固度差
-
薄膜频繁断裂破损
欢迎交流探讨相关解决方案。
 年产能8000吨
 成套打包方案
 为世界500强提供包装方案


 全国服务热线
 联系微信