专业从事机用缠绕膜、外贸出口包装等
-
 年产能8000吨
-
 成套打包方案
-
 为世界500强提供包装方案

缠绕膜定制热线:
189-1411-3818
专业从事机用缠绕膜、外贸出口包装等
年产能8000吨 成套打包方案为世界500强提供包装方案 189-1411-3818

 全国服务热线
但在真实工业包装场景中,极限拉伸能力不等于最优使用表现。
结论先说:并非拉伸越高越好。
缠绕膜行业经常把伸长率作为宣传卖点: 250%、300%,甚至更高数值。
直观来看,伸长率越高似乎代表性能越强。
但落地到实际工业包装工况,极限拉伸能力 ≠ 最优使用性能。
简短结论: 拉伸倍率越高,未必越好。
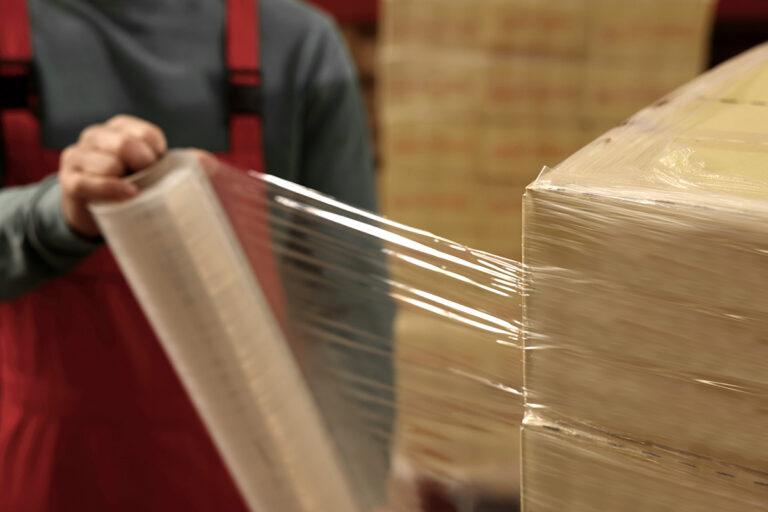
无论是手工裹包还是全自动机裹,缠绕膜都会在可控区间内进行预拉伸。
绝大多数设备的实用拉伸区间集中在 150%–250%,具体取决于: 设备性能、货物形态、托盘重量、运输距离。
一旦超出最佳区间,薄膜力学特性会发生改变。
想要理清原理,需要关注两项核心指标:
当拉伸程度超出薄膜最佳弹性区间:
分子定向程度过度提升
薄膜有效厚度进一步变薄
耐穿刺性能下降
捆束力不升反降
拉伸达到极高水平后,薄膜会从弹性状态逐步进入局部塑性形变。
刚裹包完成时,托盘看起来捆扎紧实。 但在运输途中,持续震动、堆叠压力、动态晃动作用下,薄膜内部张力会逐步松弛。
最终引发一系列隐患: 残余抱紧力下降 长期捆裹稳定性变差 货垛移位风险上升 严重时出现托盘散垛
这类问题不会立刻显现,却会在长途运输阶段集中爆发。
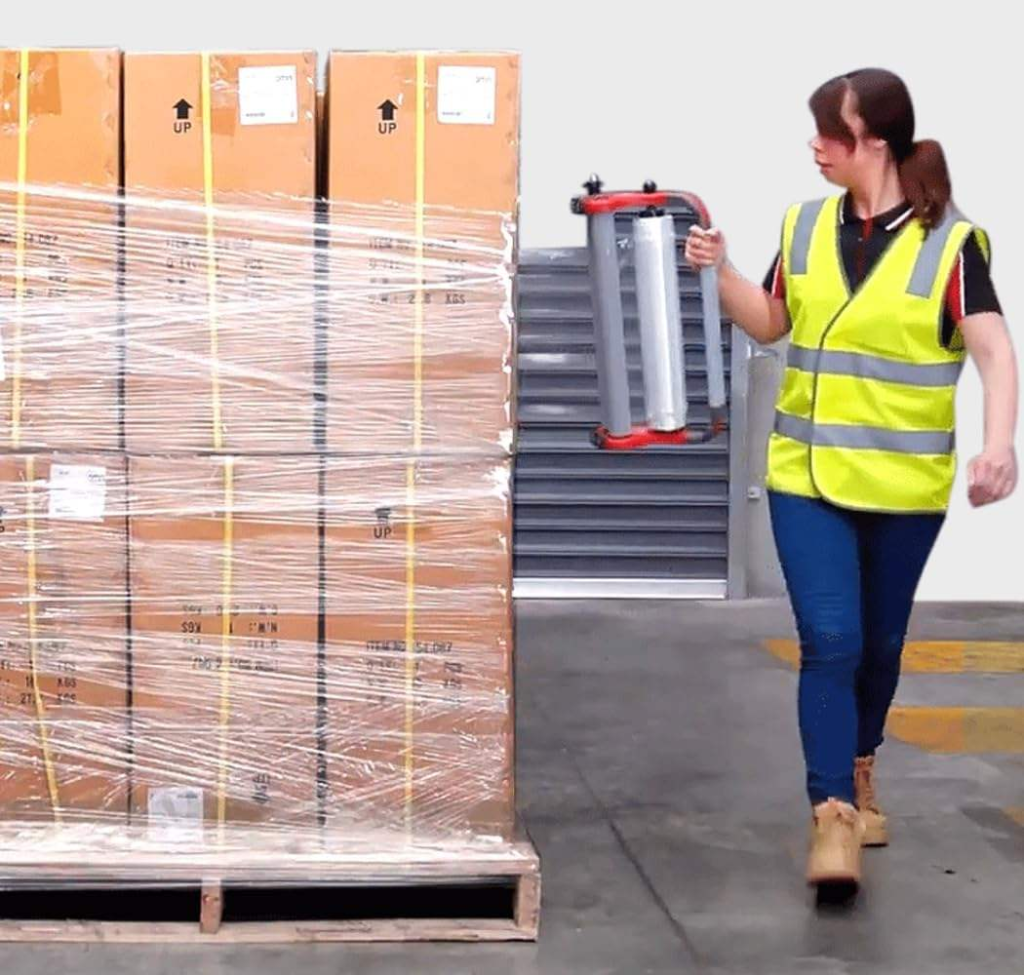
评判缠绕膜好坏的关键,不是标称最大伸长率, 而是: 裹包完成后,全程运输周期内持续稳定的捆束力。
一款经过优化的缠绕膜应当具备:
优异弹性恢复能力
长效持紧力
可控的缩颈现象
均衡的耐穿刺性能
震动环境下稳定的货垛固定效果
以上特性直接影响: 运输安全、货损降低、减少理赔、单个托盘综合包装成本。
最大伸长率只是实验室测试数据;
现场使用性能是多项力学指标平衡的结果。
使用目标不是把薄膜拉伸至机械极限, 而是控制在最佳性能区间,保障: 货垛稳定捆束、运输安全可靠、综合包装成本更低、减少薄膜断裂与重新裹包。
当薄膜材质、设备参数、货物工况精准匹配,包装效果才能稳定高效。
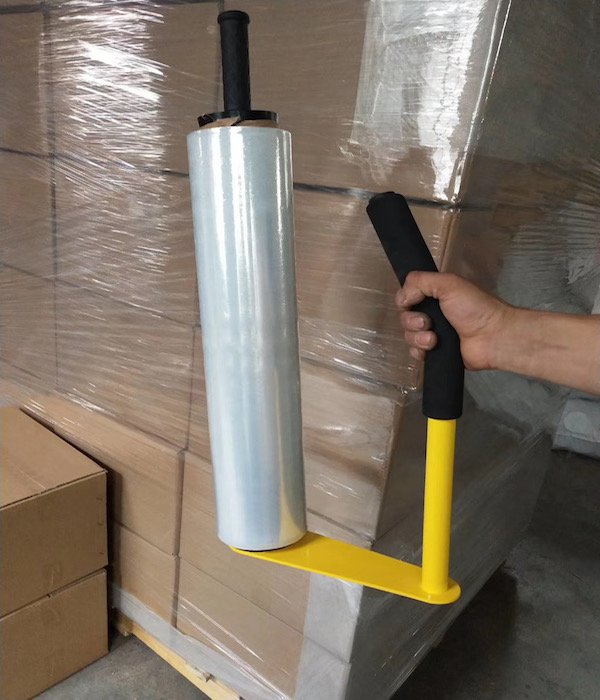
一味追求高伸长率、对薄膜过度拉伸,容易造成:
断裂概率上升
因重新裹包增加耗材消耗
捆束稳定性下降
货损风险加大
即便薄膜纸面参数亮眼,最终也会抬高单个托盘的综合包装成本。
专业采购与包装工程师重点考察:
捆束力持久保持能力
真实工况下货垛稳定性
运输受力环境中薄膜表现
而非只看重宣传的伸长率指标。
兴亚包装研发缠绕膜,依据真实负载捆裹表现,而非单纯追求实验室伸长率参数。
我们重点优化:
均衡弹性恢复性能
综合力学强度
长效持紧力
可靠的货物固定效果
工业包装领域,性能优劣不在于薄膜能拉多长, 而在于它能否牢牢稳住货物。
如果你正在评估缠绕膜性能,希望优化捆裹稳定性,而非单纯追求更高伸长率,我们团队可结合实际工况提供专业技术方案。
 联系微信